
Na etapie odbioru materiału z fundamentu wieży przesyłowej średnica śruby kotwiącej jest zwykle blokowana przez geometrię płyty podstawy, a nie przez obciążenie. Kiedy 1-calowy pręt klasy 36 może zapewnić tylko około jedną trzecią granicy plastyczności wymaganej do podniesienia projektu, praktycznym rozwiązaniem rzadko jest ponowne nawiercenie płyty; jest do czego się przenieść ASTM F1554 klasa 105 w tej samej średnicy. Ten gatunek to hartowana i odpuszczana śruba kotwowa ze stali stopowej o minimalnej granicy plastyczności 105 ksi, prawie dwukrotnie większej granicy plastyczności w klasie 55 i prawie trzykrotnie większej niż w klasie 36.
Kluczowy wniosek: Jeśli projekt wymaga dużej wytrzymałości, przewidywalnej plastyczności i uznanej specyfikacji kotew konstrukcyjnych, norma ASTM F1554 klasa 105 jest właściwym wyborem dla ciężkich kotew. Trzy szczegóły decydują o tym, czy działa zgodnie z przeznaczeniem: wartości mechaniczne spadają powyżej średnicy 2-1/2 cala, pręt nie może być spawany, a kombinacja nakrętki i podkładki musi być dopasowana do wytrzymałości na rozciąganie 125 ksi.
Specyfikacja F1554 obejmuje śruby kotwiące z łbem, proste pręty kotwiące i wygięte śruby kotwowe. Liczba w nazwie gatunku oznacza gwarantowaną minimalną granicę plastyczności w ksi. Klasa 36 wykorzystuje stal węglową, klasa 55 wykorzystuje stal węglową o wyższej wytrzymałości, a klasa 105 wymaga stali stopowej średniowęglowej, która jest hartowana i odpuszczana. Różnica jest metalurgiczna, a nie kosmetyczna i pojawia się w każdym raporcie z testów.
ASTM F1554 klasa 105 jest dostępna od 1/2 cala do maksymalnej średnicy objętej tabelami mechanicznymi normy. Poniższa tabela zawiera wartości, jakie musi spełnić certyfikowany raport z testów, zanim materiał opuści walcownię.
Minimalna wydajność 105 ksi
Gwarantowane w zakresie od 1/2 do 2-1/2 cala; „105” w nazwie klasy to obietnica, a nie cel.
Minimalne wydłużenie 15%.
Wystarczająca plastyczność, aby zginać, wyrównywać i rozciągać bez kruchego pękania w normalnych warunkach terenowych.
Ulepszona cieplnie stal stopowa
Obróbka cieplna tworzy spójną strukturę odpuszczonego martenzytu w całym przekroju pręta.
| Własność | Średnica 1/2 - 2-1/2 cala. | Średnica ponad 2-1/2 cala. |
|---|---|---|
| Wytrzymałość na rozciąganie, min (ksi) | 125 | 115 |
| Granica plastyczności, min (ksi) | 105 | 95 |
| Wydłużenie w 2 cale, min (%) | 15 | 15 |
| Zmniejszenie powierzchni, min (%) | 45 | 45 |
| Obróbka materiałowa i cieplna | Stal stopowa średniowęglowa, ulepszona cieplnie | |
W rzędzie o większej średnicy zdarzają się błędy w specyfikacji. Szereg szczegółów konstrukcyjnych zakłada wydajność 105 ksi niezależnie od średnicy, ale sama norma wymaga niższych wartości w przypadku prętów o dużej średnicy. Przed zaakceptowaniem certyfikatu walcowni należy zawsze potwierdzić rzeczywistą średnicę u producenta.
Wybór gatunku to porównanie kosztów z wytrzymałością. Poniższe porównanie pozycjonuje trzy gatunki F1554 tak, aby widoczny był rzeczywisty odstęp między nimi.
| Własność | Klasa 36 | Klasa 55 | Klasa 105 |
|---|---|---|---|
| Minimalna granica plastyczności (ksi) | 36 | 55 | 105 |
| Minimalna wytrzymałość na rozciąganie (ksi) | 58 | 75 | 125 |
| Typowy materiał | Stal węglowa | Stal węglowa, normalized for large sizes | Stal stopowa, ulepszona cieplnie |
| Zachowanie spawalnicze | Możliwość spawania przy zachowaniu normalnych środków ostrożności | Możliwość spawania w granicach normy | Nie jest przeznaczony do spawania |
| Względny koszt materiału | Najniższy | Umiarkowane | Najwyższy |
Klasa 36 obejmuje lekkie fundamenty i prace tymczasowe. Klasa 55 obsługuje większość zwykłych kotew słupowo-płytowych. Klasa 105 zyskuje na wartości, gdy momenty wywracające, dynamiczne obciążenia sprzętu lub ograniczone wymiary płyty podstawowej nie pozostawiają miejsca na większą śrubę. Ponieważ wytrzymałość na rozciąganie rośnie wraz z kwadratem średnicy, przejście z klasy 55 do klasy 105 może zredukować pręt o średnicy 2-1/4 cala do około 1-3/4 cala przy tym samym obciążeniu roboczym, zmniejszając płytę podstawy, odległości od krawędzi i głębokość osadzenia w jednym kroku.
Klasa 105 nie jest po prostu silniejsza w sensie ogólnym. W cyklu hartowania i odpuszczania powstaje odpuszczony martenzyt, który zapewnia wysoką granicę plastyczności przy jednoczesnym zachowaniu wystarczającej plastyczności, aby zginać się bez pękania. Minimalne wydłużenie wynoszące 15% ma znaczenie w terenie, ponieważ montażyści rutynowo wciągają niewspółosiowe pręty kotwiące z powrotem na miejsce lub wyginają górną nogę kotwy J, aby dopasować ją do szablonu.
Powyżej 2-1/2 cala średnicy, ASTM F1554 klasa 105 spada do minimalnej wydajności 95 ksi i minimalnej wytrzymałości na rozciąganie 115 ksi. Jeśli projekt wykorzystuje 3-calowy pręt i nadal zakłada wydajność 105 ksi, połączenie jest obliczane o około 10% powyżej jego gwarantowanej wydajności. Poniższy wykres słupkowy przedstawia wartości wydajności w całej rodzinie gatunków.
Minimalna granica plastyczności dla gatunku F1554 (ksi)
36
Klasa 36
55
Klasa 55
105
Klasa 105
95*
Klasa 105 >2-1/2 in.
Wysokość pręta jest skalowana do wartości ksi; *wartość dotyczy średnicy powyżej 2-1/2 cala.
Cynkowanie ogniowe zgodnie z normą ASTM A123/A153 jest najczęstszą metodą zabezpieczenia antykorozyjnego śrub kotwiących, ponieważ osadzona stal wymaga długiej żywotności. Klasa 105 to stal stopowa o wysokiej wytrzymałości, a etap czyszczenia kwasem przed cynkowaniem może wprowadzić wodór do stali. Odpowiedzialny producent kontroluje czas wytrawiania i temperaturę kąpieli, a wiele specyfikacji projektowych dodaje weryfikację kruchości wodorowej po cynkowaniu. Pełny przegląd wykończeń i związanych z nimi zagrożeń procesowych można znaleźć w naszym artykule rodzaje obróbki powierzchni śrub, kompletny przewodnik po wyborze .
F1554 klasa 105 musi być montowany z ciężkimi nakrętkami sześciokątnymi zgodnymi z ASTM A563 klasa DH lub DH3 (rozpoznawana jest również klasa 8 ASTM A194) i hartowanymi podkładkami zgodnymi z ASTM F436. Standardowa nakrętka sześciokątna nie jest wystarczająco mocna dla śruby 125 ksi, a pominięcie hartowanej podkładki pozwala na osadzenie nakrętki w bardziej miękkiej płycie stalowej.
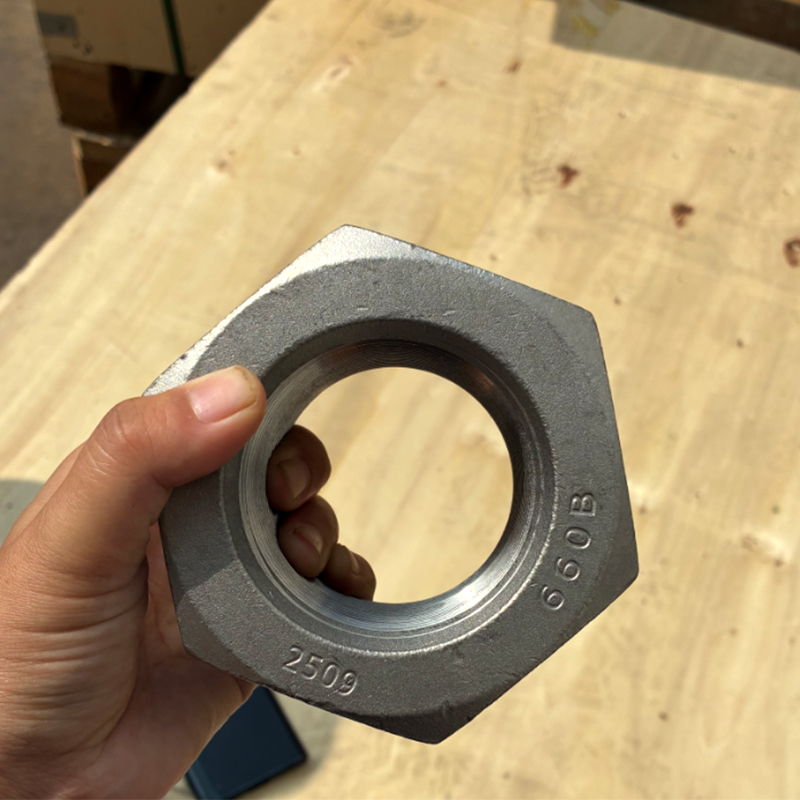 Ciężka nakrętka sześciokątna ocynkowana ogniowo do śrub kotwiących o dużej wytrzymałości Ta ciężka nakrętka sześciokątna z powłoką cynku ogniowego jest przeznaczona do śrub kotwiących F1554 klasy 105, odpowiada wymaganej wytrzymałości A563 DH lub DH3 i zapobiega osadzaniu się nakrętki w połączeniu z hartowanymi podkładkami. Zobacz produkt →
Spawanie nagrzewa hartowany i odpuszczany pręt powyżej temperatury odpuszczania, niszczy mikrostrukturę poddaną obróbce cieplnej i pozostawia miękką, słabą strefę wpływu ciepła. Dlatego system F1554 traktuje klasę 105 jako połączenie wyłącznie mechaniczne. Jeśli układ kotwy wymaga spawania, zaprojektuj przedłużenie łącznika gwintowanego lub przejdź do klasy 55 i postępuj zgodnie z przepisami dotyczącymi spawania.
Zapotrzebowanie na klasę 105 wynika z konstrukcji, które są wysokie, smukłe lub mocno obciążone. Poniższy rozkład przedstawia typowy portfel projektów; rzeczywiste mieszanki różnią się w zależności od regionu, ale schemat jest spójny: branże, których nie stać na dużą śrubę kotwową, to dokładnie te, które wymagają najwyższej jakości.
Wieże transmisyjne, oświetlenie na wysokich masztach i konstrukcje antenowe powodują, że śruby kotwowe są poddawane stałemu naprężeniu pod wpływem obciążenia wiatrem, a w strefach sejsmicznych – cyklicznemu przewracaniu się. W zakładach przemysłowych stosuje się klasę 105, w której montowane na płozach sprężarki, młyny i kruszarki powodują powtarzające się cykle obciążenia fundamentów. Mosty i konstrukcje transportowe wykorzystują go do budowy ram nośnych znaków, suwnic i lekkich standardów, gdzie sztywność zespołu kotwiącego uczestniczy w analizie dynamicznej. We wszystkich trzech przypadkach wspólny gwint jest taki sam: średnica śruby jest ograniczona, więc gatunek musi wytrzymać obciążenie.
Śruby kotwowe należą do najtańszych pozycji w harmonogramie budowy, jednak zły gatunek lub brak raportu z testów może przerwać całą sekwencję montażu. Poniższe kroki stanowią podstawę specyfikacji zakupu.
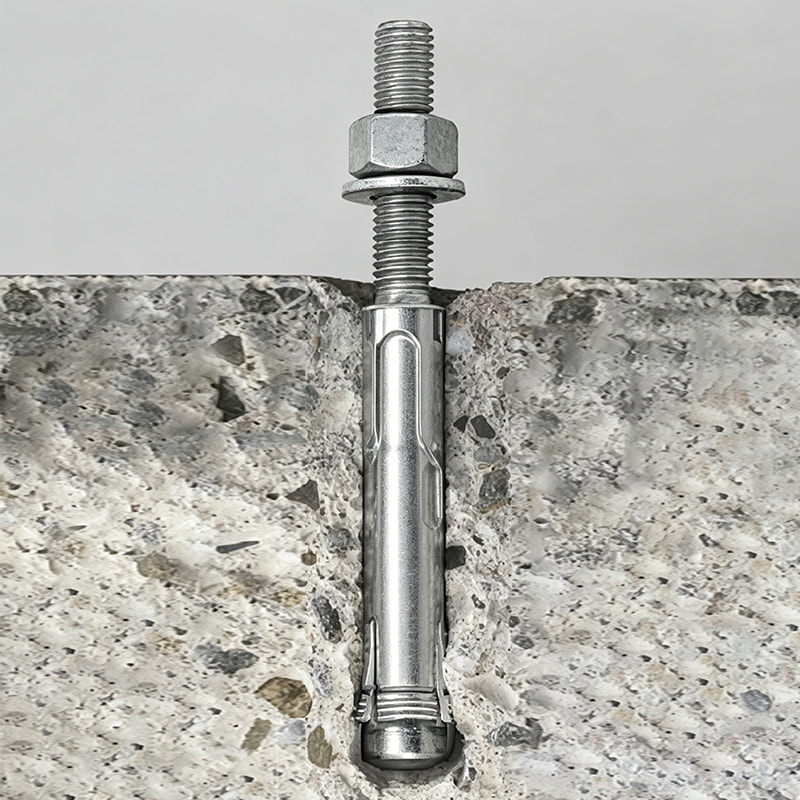 Śruba kotwowa ocynkowana ogniowo ze stali węglowej ASTM F1554 Konfigurowalna śruba kotwowa w klasie F1554 36, 55 lub 105, cynkowana ogniowo w celu zapewnienia odporności na korozję. Ma to kluczowe znaczenie na etapach zakupu, które pomagają uniknąć kosztownych opóźnień w montażu spowodowanych złymi klasami lub brakującymi raportami z testów. Zobacz produkt →
Jeśli potrzebujesz pomocy w weryfikacji specyfikacji względem rysunku projektu, wyślij rysunek do nas za pośrednictwem strona kontaktowa zanim zwiążesz się z dostawcą. Regularnie wspieramy pakiety elementów złącznych do konstrukcji stalowych, a w przypadku rozmiarów lub form niestandardowych spoza standardowego asortymentu możemy bezpośrednio omówić produkcję OEM/ODM.
Kontrola odbioru to ostatnia brama jakości, zanim śruba kotwowa zniknie w betonie. Dzięki krótkiej liście kontrolnej dostarczony sprzęt jest zgodny z założeniami projektowymi.
Jeżeli projekt wymaga ponownego przetestowania, należy współpracować z producentem w celu pobrania próbek z pierwotnego źródła ciepła, zamiast przyjmować zamienniki pochodzące z pola. Zgodność po montażu zależy od dokumentacji właściciela, dlatego należy złożyć certyfikaty walcowni wraz z rysunkami warsztatowymi i zapisami momentu obrotowego przy montażu. Plik ten jest jednocześnie najszybszym dowodem zgodności podczas audytu.
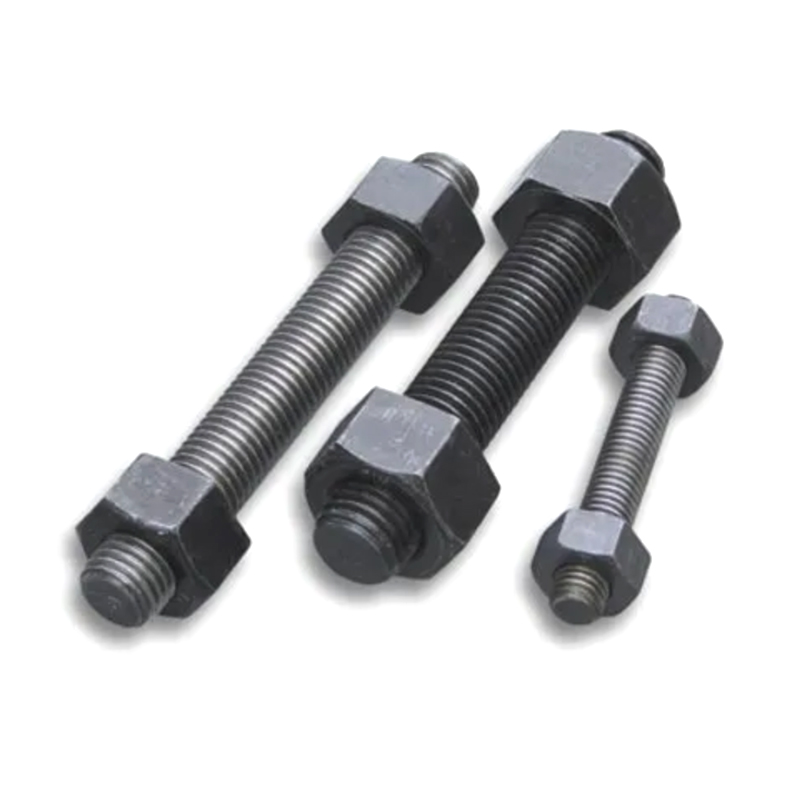 W pełni gwintowane kołki ze stali węglowej M16*300 klasy 8.8 z powłoką PTFE w kolorze niebieskim
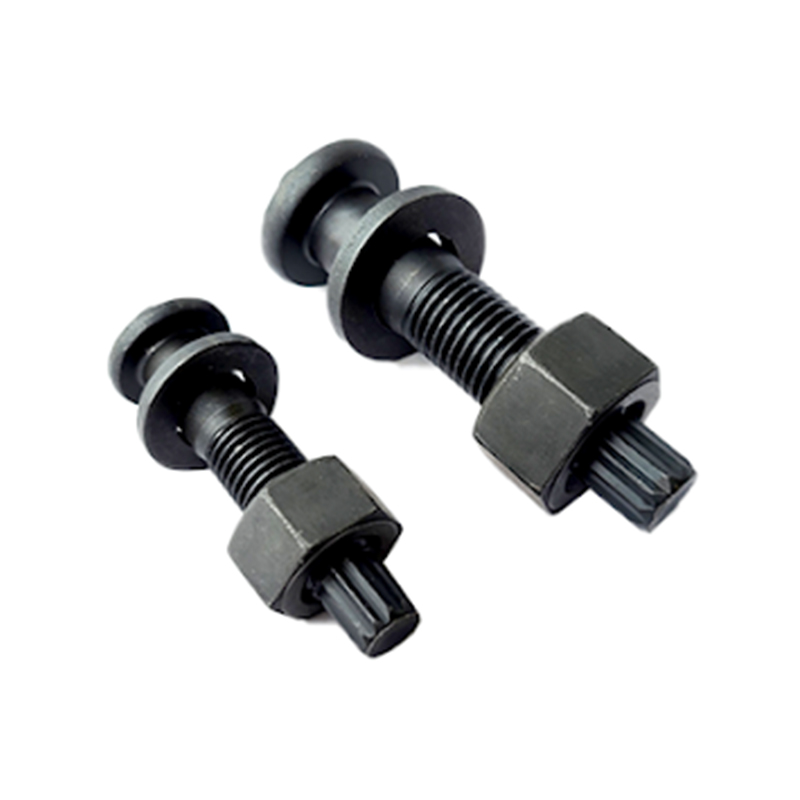 ASTM F2280 A490 Śruba ścinana momentowa, ocynkowana ogniowo
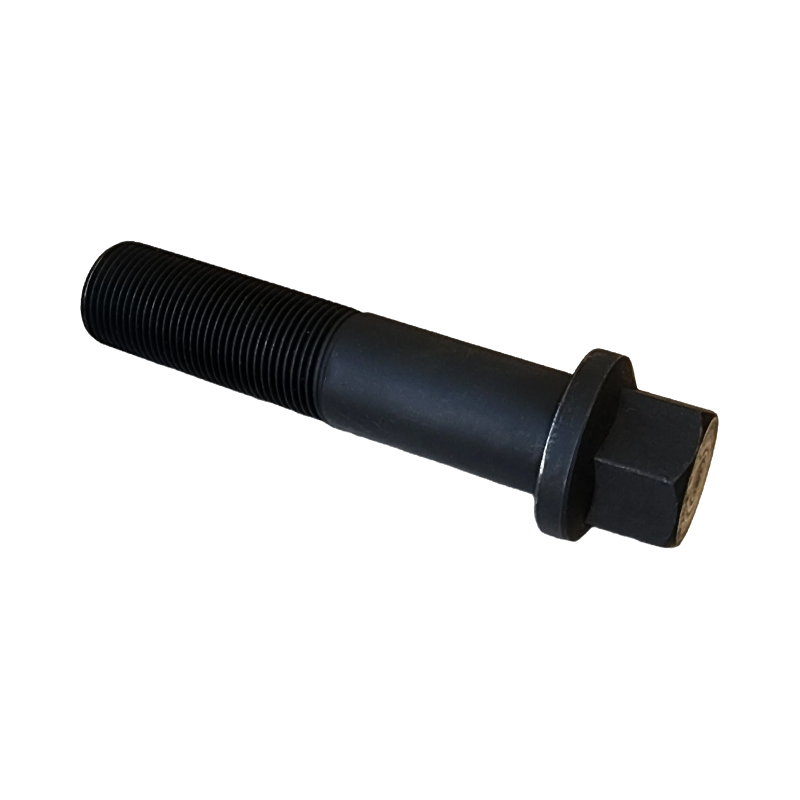 Śruby kołnierzowe z łbem sześciokątnym ze stali stopowej M8×100 klasy 8.8 pokryte fosforanem
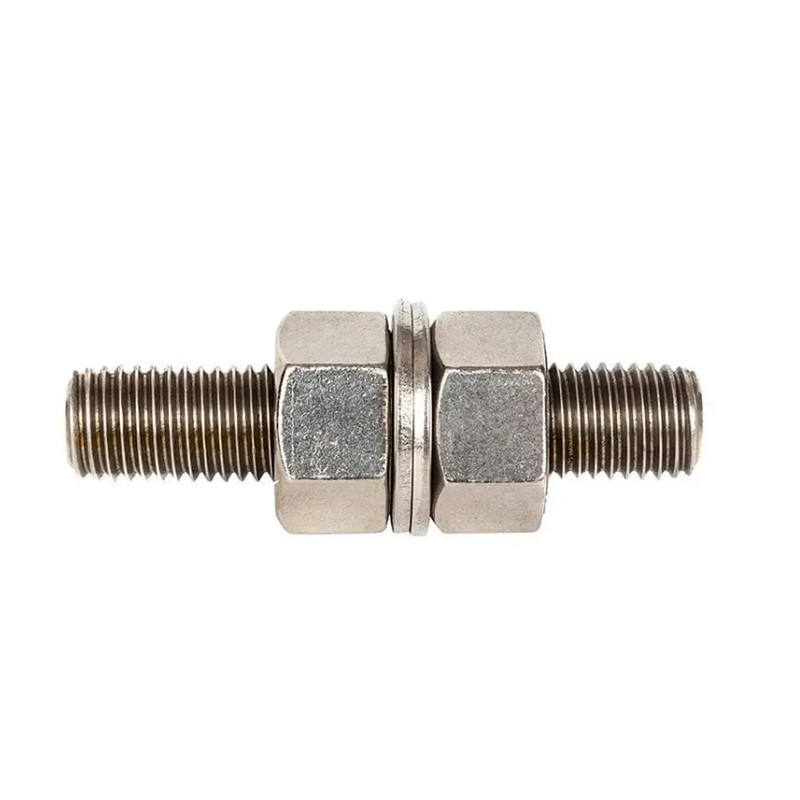 1-8 UNC *5" Stal stopowa ASTM A193 B7 Pręty gwintowane Kołki gwintowane klasy L7
 ASTM F1852 A325 Ciężka śruba odkręcana sześciokątna Zwykła stal węglowa
 Śruby kołnierzowe ze stali stopowej M8×60 klasy 8.8, ocynkowane Śruby z łbem sześciokątnym Śruby cylindryczne
 Dane kontaktowe
 Adres