
Zamówienie dotyczy „prętu okrągłego 16 mm, z jednym końcem gwintowanego, o długości 4,8 m”. Przychodzą pręty, sworznie nie pasują do gwintu, a po całkowitym nakręceniu śrub rzymskich każdy pręt okazuje się krótszy o 30 mm. Ta sekwencja jest codzienną rzeczywistością w handlu prętami usztywniającymi: stal rzadko stanowi problem, a interfejsy już tak.
Stężenia prętowe to jedna z najmniej efektownych części pakietu konstrukcyjnego, a mimo to decyduje o tym, czy rama portalowa pozostanie kwadratowa, czy stojak na rury wytrzyma wiatr bez regałów i czy baldachim porusza się zgodnie z przewidywaniami modelu. Prawidłowe wykonanie zależy od kilku konkretnych liczb.
Bezpośrednia odpowiedź: pręt usztywniający jest elementem rozciąganym, więc jego nośność jest ustalana na podstawie gwintowanej sekcji stopki, a nie średnicy pręta. Jego rzeczywiste zachowanie zależy od końcówek, dostępnego naciągu w śrubie rzymskiej i zabezpieczenia antykorozyjnego gwintów. Trzy linie w specyfikacji – obszar naprężenia, naddatek na obciążenie, klasa powłoki – zapobiegają większości awarii w terenie.
Pod wpływem wiatru lub działań sejsmicznych prostokątna zatoka chce stać się równoległobokiem. W przęśle ze stężeniem X jedna przekątna wydłuża się i rozluźnia, podczas gdy druga skraca się i jest mocno naciągnięta, przenosząc boczne ścinanie w dół do fundamentów. Pręt nigdy nie opiera się ściskaniu: odwróć obciążenie, a przeciwny pręt przejmie kontrolę. To pojedyncze zachowanie wyjaśnia większość poniższych zasad projektowania i pozyskiwania zasobów.
Pojedynczy pręt nie może usztywnić złącza przed odwrotnym obciążeniem, ponieważ wygina się w momencie odwrócenia siły. Praktyczne rozwiązania wykorzystują co najmniej dwa pręty na przęsło usztywnione lub jeden pręt plus rozpórkę ściskaną. Kiedy na rysunku widoczna jest samotna przekątna bez towarzysza, warto zadać sobie pytanie, z jakiego kierunku pochodzi projektowany wiatr.
Pręt z pełnym gwintem jest wygodny, ale obszar naprężenia rozciągającego jest mniejszy niż nominalny trzpień. Gruby gwint M16 daje w przybliżeniu 157 mm² w porównaniu z nominalnymi 201 mm², czyli około 22 procent mniej. Dla gatunku 8,8 bara przy granicy plastyczności 640 MPa, oznacza to granicę plastyczności w pobliżu 100 kN i napięcie robocze w pobliżu 60 kN. Jeśli projekt wymaga 70 kN, potrzebny jest cięższy pręt lub wyższa klasa – sama średnica nominalna nic nie mówi.
Łączniki, oczka sworznia, blachy węzłowe, kotwy i korpusy śrub rzymskich – wszystkie te elementy znajdują się na tej samej ścieżce obciążenia i są zwykle wykonane z różnych materiałów, w różnych fabrykach i z różnymi powłokami. Ocynkowana ogniowo śruba rzymska połączona z prętem z tlenku czarnego gwarantuje powstanie ogniwa korozyjnego na pierwszym gwincie. Dopasowane wykończenie całego zespołu jest tańsze niż jego późniejsza naprawa.
Pojemność
Odczytaj obszar naprężenia, a nie średnicę nominalną. Redukcja o 20 procent jest normalna w przypadku gwintu walcowanego.
Smukłość
Aby kontrolować ugięcie i wibracje, elementy naprężające są zwykle sprawdzane pod kątem wartości granicznej L/r wynoszącej około 300.
Podjęcie
Staraj się uzyskać co najmniej 25 mm użytecznego skoku gwintu na każdym końcu, poza obliczonym rozciągnięciem.
Ochrona
Cynkowanie ogniowe zgodnie z normą ISO 1461 zazwyczaj zapewnia lokalnie grubość 70–85 µm na pręcie o grubości powyżej 6 mm.
Powodem, dla którego usztywnienie pręta utrzymuje się, jest masa. Pręt o średnicy 16 mm waży około 1,58 kg na metr; kątownik 50×50×5 o porównywalnej wytrzymałości na rozciąganie waży 3,77 kg na metr i jest znacznie trudniejszy w obsłudze na wysokości. Poniższe porównanie zestawia opcje obok kryteriów, które faktycznie wpływają na decyzję o zakupie.
Tam, gdzie rama rzeczywiście wymaga wytrzymałości na ściskanie – na przykład w przypadku usztywnionego przęsła w strefie sejsmicznej – usztywnienie prętowe przestaje być właściwym rozwiązaniem niezależnie od kosztów. W przypadku, gdy sprawa dotyczy wyłącznie wiatru, wędka wygrywa pod względem obsługi, transportu i rozmiaru płyt łączących.
Projektanci rzadko sprawdzają, jak bardzo wędka rozciągnie się pomiędzy stanem luzu a napięciem roboczym. Liczba ta określa zakres regulacji, jaki musi przyjąć śruba rzymska, i nie jest taka sama w przypadku różnych średnic. Wykres przedstawia wydłużenie sprężyste pręta o długości 6 m rozciąganego z siłą 15 kN, przy założeniu E = 205 GPa.
12,5 mm
3,6 mm
16 mm
2,2 mm
20 mm
1,4 mm
24 mm
1,0 mm
Praktyczny odczyt jest taki, że sztywny pręt o dużej średnicy ma bardzo małą elastyczność, więc błąd długości cięcia przekłada się prawie jeden do jednego na luz lub zbyt mocne dokręcenie ortezy. Węższa wędka jest łatwiejsza w montażu, ale wymaga szerszego okna odbioru. Ogólna zasada jest taka, że skok śruby rzymskiej należy uwzględnić jako obliczone rozciągnięcie, plus dozwoloną tolerancję długości cięcia i około 10 mm pozostałego gwintu, aby można było nadal regulować stężenie po ustabilizowaniu się konstrukcji.
Kolejna konsekwencja: pręty są dokręcane przez obrót, więc gwint musi być czysty i nasmarowany, w przeciwnym razie tarcie zużyje większość momentu obrotowego, zanim jakiekolwiek napięcie dotrze do pręta. Suche, ocynkowane gwinty zwykle wymagają od 30 do 40 procent większego momentu obrotowego przy tym samym naprężeniu, dlatego zespoły montażowe kończą się nadmiernym dokręcaniem i ściąganiem korpusu śruby rzymskiej.
Wzory zamówień od producenta elementów złącznych dają przybliżone pojęcie, gdzie trafiają te części. Poniższy podział odzwierciedla typowy rozkład tonażu pomiędzy zastosowaniami; jest to obraz orientacyjny, a nie badanie rynku.
Na uwagę zasługuje fragment retrofitu. Starsze ramy są często ponownie wzmacniane po zmianie sposobu użytkowania, a tam drążek wybiera się raczej ze względu na tolerancję niedoskonałej geometrii niż na wytrzymałość. Pręt z zapasem 50 mm jest często bardziej wartościowy przy modernizacji niż pręt z dodatkowym udźwigiem 10 kN.
Proces specyfikacji jest krótki, jeśli odbywa się w odpowiedniej kolejności. Każdy poniższy krok zamyka tryb awarii, który powtarza się wystarczająco często, aby można go było przewidzieć.
Najpierw napraw ścieżkę ładowania. Potwierdź projektowe napięcie na zastrzał, czy obciążenie jest odwracalne i ile prętów dzieli przęsło. Pojedynczy pręt w odwracalnej ładowni to błąd w szczegółach, a nie wybór w ramach zamówienia.
Rozmiar w obszarze naprężenia. Przelicz wymagane napięcie na obszar naprężenia, a następnie na średnicę nominalną. Pozwól na redukcję gwintu o około 20 do 25 procent i sprawdź, czy sworzeń i sworzeń są zgodne z tą samą liczbą.
Wybierz klasę przeciwko środowisku. Zwykła stal węglowa obejmuje prace wewnętrzne i suche. W przypadku prac w podwyższonej temperaturze lub przy granicy ciśnienia zwykle odniesieniem jest chromo-molibden ASTM A193 B7; w przypadku pracy w niskich temperaturach ASTM A320 L7 zapewnia udarność. Stal nierdzewna 304 lub 316 jest zarezerwowana dla naprawdę agresywnych atmosfer, ponieważ skok kosztów jest znaczny.
 Pręty gwintowane ze stali stopowej ASTM A193 B7 Pręty chromowo-molibdenowe B7 o wysokiej wytrzymałości do pracy w podwyższonej temperaturze lub przy granicy ciśnienia, dostępne w wykończeniach ocynkowanych, oksydowanych na czarno lub cynkowanych ogniowo. Zobacz produkt →
Zdecyduj wspólnie o kształcie gwintu i powłoce. Gwinty walcowane są mocniejsze i tańsze w produkcji niż gwinty cięte i są domyślne dla: całkowicie gwintowany pręt . Cynkowanie ogniowe dodaje 70 do 85 mikronów i zakłóca dokładne dopasowanie gwintu, dlatego należy albo dokręcić nakrętki zbyt mocno, albo zastosować powłokę, która nie będzie się gromadzić, np. płatek cynku.
 Pełny pręt gwintowany ASTM A320 L7 Pręt gwintowany ze stali stopowej L7 do zastosowań morskich, dostępny w wersji HDG, cynku lub czarnego tlenku; potwierdzić gotową długość cięcia i oczyścić sfazowane końce. Zobacz produkt →
Uzgodnij długość cięcia i końcówki. Podaj gotową długość od środka do środka ze śrubą rzymską w połowie skoku, a nie długość drążka. Sfazuj obcięte końce, aby gwint zaczynał się czysto i upewnij się, że szerokość szczęki widełkowej odpowiada grubości blachy węzłowej.
Poproś o papiery. Próba rozciągania gotowego pręta, odczyt grubości powłoki i certyfikat EN 10204 3.1 to trzy dokumenty, które rozwiązują większość sporów. Jeżeli długości są niestandardowe, produkcja niestandardowa i OEM/ODM jest zwykle tańsze niż zakup pręta magazynowego i obróbka go na miejscu.
Długości magazynowe ze stali stopowej B7 i L7 oraz zwykłej stali węglowej gatunku 8.8 pokrywają większość wymagań zestawu usztywniającego; zmienną jest zwykle długość cięcia i wykończenie powierzchni, a nie sam materiał.
 Pręt gwintowany ze stali węglowej klasy 8.8 Pręt usztywniający M16×300 ze stali węglowej, gatunku 8,8, z wykończeniem ocynkowanym lub czarnym; Długości magazynowe odpowiadają pakietom usztywnień, w których długość cięcia i wykończenie są różne. Zobacz produkt →
Pręt usztywniający zamontowany i napięty prawidłowo pierwszego dnia może nadal być pozbawiony obciążenia dwa lata później. Kontrole, które mają znaczenie, są proste i głównie wizualne.
Nic z tego nie jest egzotyczną inżynierią. Pręt usztywniający jest prostym, wydajnym elementem działającym wyłącznie na rozciąganie i pozostaje niezawodny, gdy powierzchnia naprężenia, naddatek naprężenia i powłoka są określone wyraźnie, a nie wywnioskowane ze zdjęcia katalogowego. Awarie, które się zdarzają, prawie zawsze wynikają z pozostawienia jednego z tych trzech numerów w hali produkcyjnej.
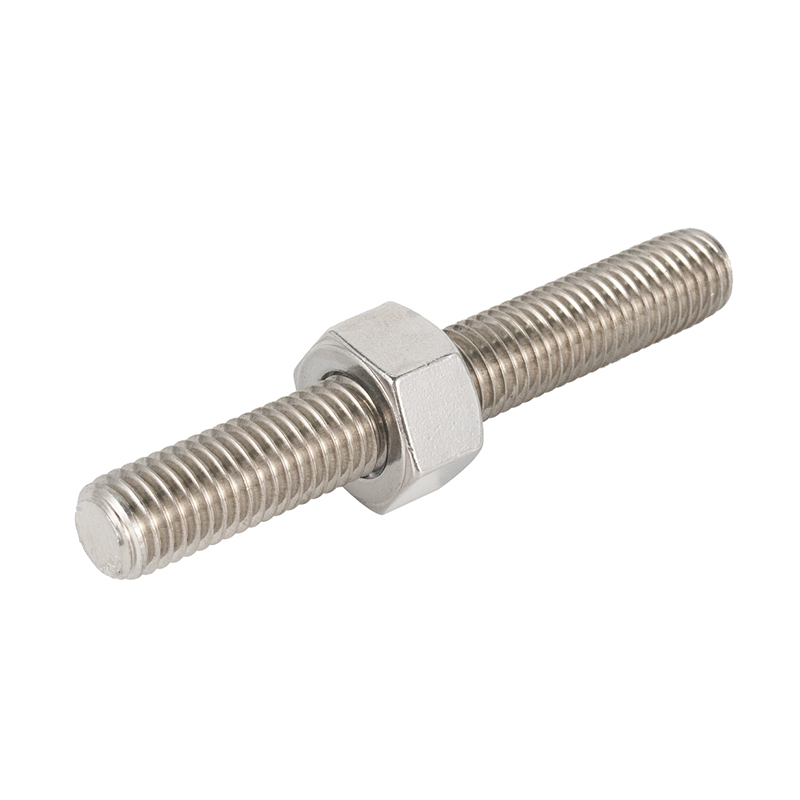 Pręty z pełnym gwintem ocynkowane M10×300 klasy 8.8
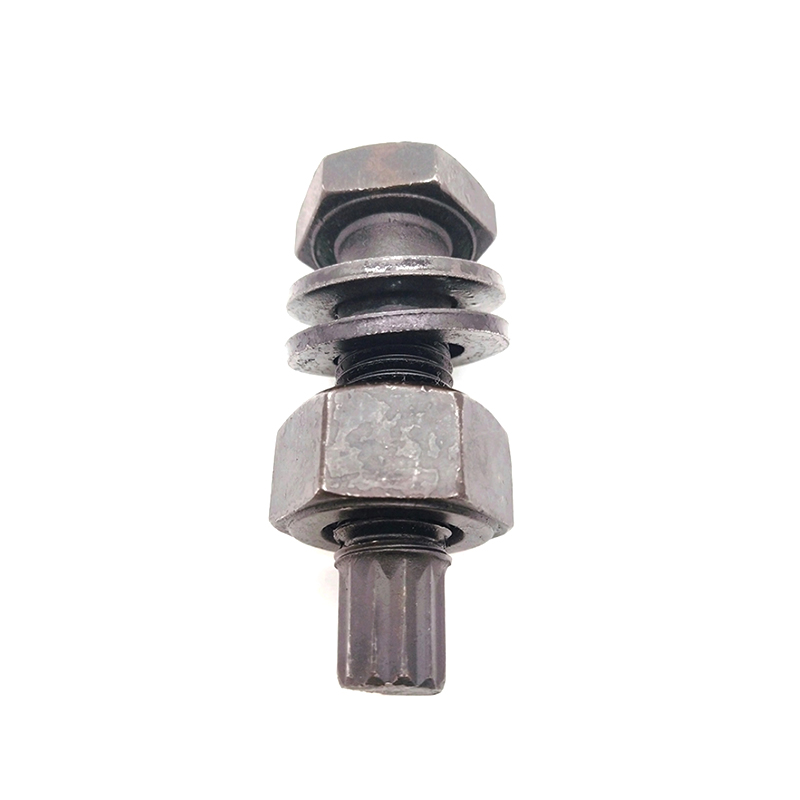 Śruby o wysokiej wytrzymałości ze stali stopowej M24*200 do konstrukcji stalowych
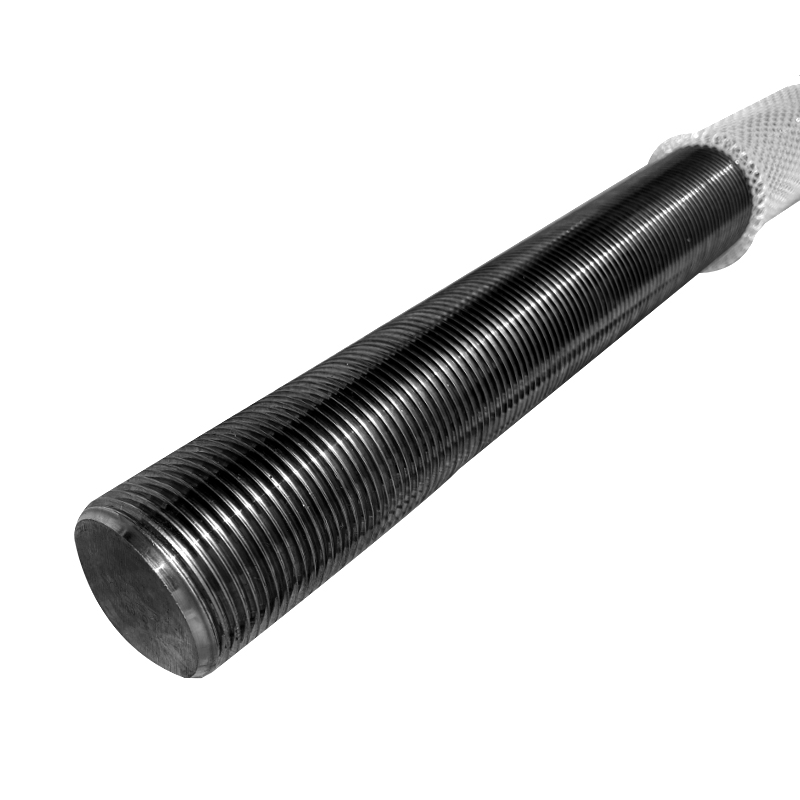 Pręty gwintowane M27*300 Niebieski PTFE / Dacromet ASTM A320 L7
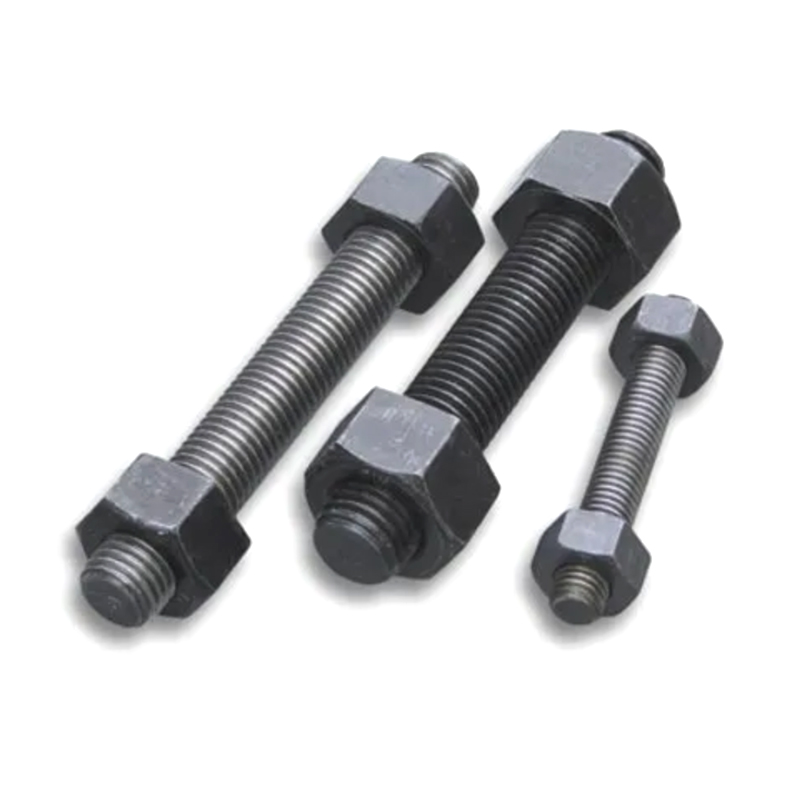 Pręty gwintowane ze stali stopowej 1-8 UNC *5" ASTM A193 B7
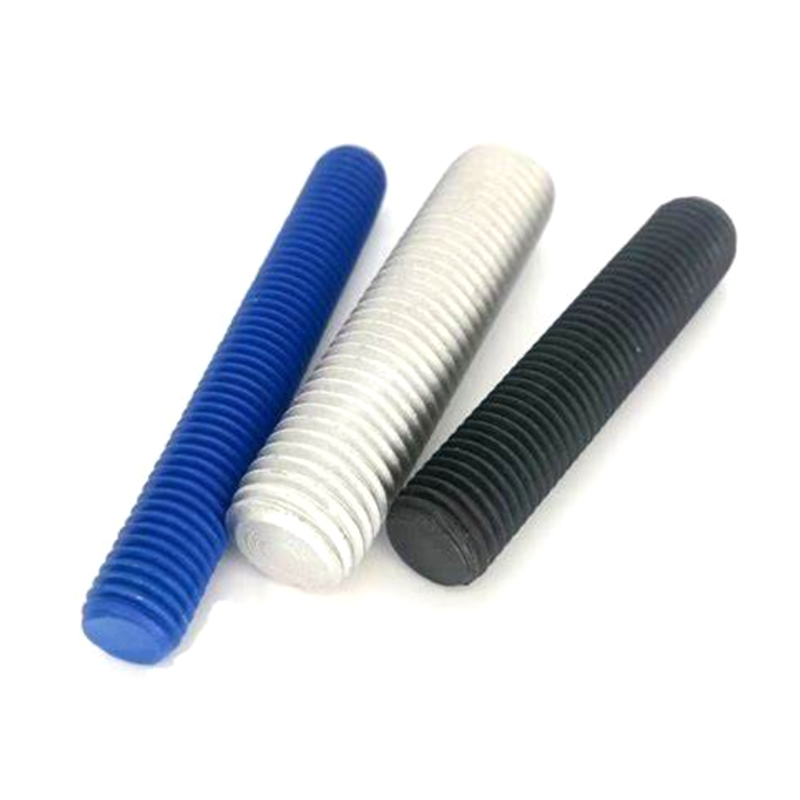 3/4*10" Pręty gwintowane B7 ocynkowane / czarny tlenek / cynkowane ogniowo
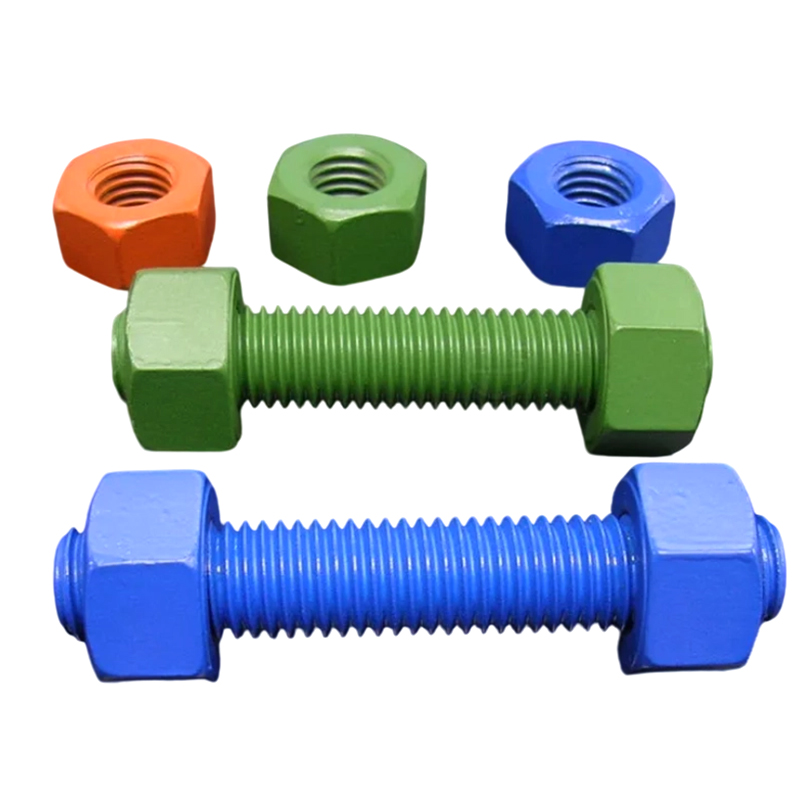 Stal stopowa M27*300 Powłoka PTFE / Dacromet B7 Pręty gwintowane Szpilki
 Dane kontaktowe
 Adres