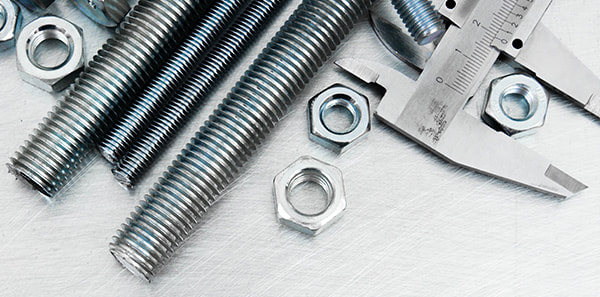

Dwie śruby są dostarczane w tej samej skrzyni i wyglądają identycznie: ten sam gwint, to samo wykończenie z czarnego tlenku, ten sam styl stempla klasy na końcu. Jedna to klasa B7 ASTM A193, druga to klasa B16. Różnica między nimi sprowadza się do pojedynczego pierwiastka stopowego i jednego dodatkowego etapu w piecu do obróbki cieplnej, a różnica ta decyduje o tym, czy gorący kołnierz nadal utrzymuje obciążenie śrubowe po ośmiu latach pracy.
Krótka odpowiedź
Jedna konsekwencja następuje natychmiast: B7 i B16 nie są wymienne w dziale zakupów. Jeśli rysunek wymaga A193 B7, a dostawca oferuje B16 jako ulepszenie, jest to zmiana inżynieryjna, a nie zastąpienie. Dokumentacja, oznakowanie i obliczenia połączeń muszą być zgodne, zanim kołek zostanie umieszczony w kołnierzu.
Gatunek B7 to zasadniczo stal AISI 4140/4142: 0,38-0,48% węgla, 0,80-1,10% chromu, 0,15-0,25% molibdenu, bez celowego dodatku wanadu. Klasa B16 utrzymuje poziom chromu, ale w przybliżeniu trzykrotnie zwiększa zawartość molibdenu do 0,50-0,65% i dodaje 0,25-0,35% wanadu.
Ten wanad to cała historia. Tworzy drobne, stabilne węgliki, które są odporne na zgrubienie, podczas gdy stal pozostaje w temperaturze przez lata. Ponieważ te węgliki pozostają tam, gdzie zostały umieszczone, B16 można odpuszczać twardiej i cieplej niż B7 i nadal spełniać to samo minimum wytrzymałości na rozciąganie 125 ksi. B7 jest odpuszczany w temperaturze minimum 1100°F (593°C); B16 jest hartowany zauważalnie wyżej, zwykle w zakresie 1150-1250°F (620-675°C).
Gorętszy temperament zwykle zmiękcza stal, więc w jaki sposób B16 utrzymuje swoją wytrzymałość? Chemia została zaprojektowana tak, aby to umożliwić. Dwie kołki, które przeszły próbę rozciągania w temperaturze pokojowej, mogą zachowywać się zupełnie inaczej po pięciu latach w temperaturze 300°F i właśnie tę lukę specyfikacja stara się wypełnić.
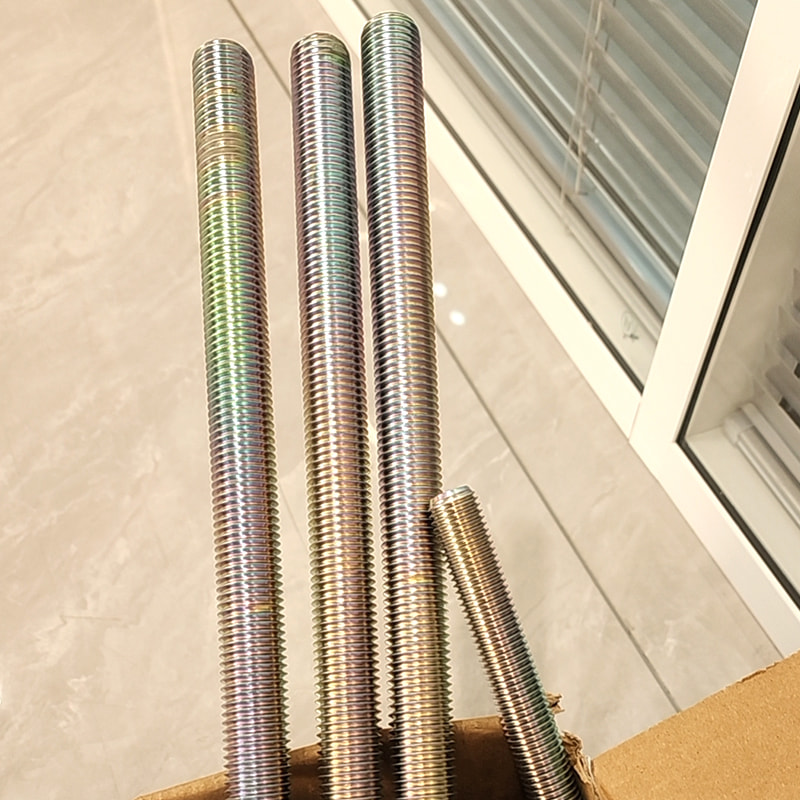 Pręty gwintowane ze stali stopowej B7 3/4"×10" zapewniają wyjątkową wytrzymałość, odporność na temperaturę i ochronę przed korozją w jednym niezawodnym łączniku. Niezależnie od tego, czy zabezpieczasz... Zobacz produkt →
B7 pozostaje klasą wolumenową z dużym marginesem, a związane z nią zasady zaopatrzenia, w tym oczekiwania dotyczące dokumentacji dotyczące prac rurociągów naftowych i gazowych, są omówione w tym dokumencie Przewodnik po gatunkach i wyborze prętów gwintowanych B7 .
Obydwa gatunki muszą osiągać wytrzymałość na rozciąganie 125 ksi i wydajność 105 ksi do 2-1/2 cala, przy maksymalnej twardości 321 HBW (35 HRC). Tabele momentów obrotowych dla obu gatunków są zatem prawie identyczne.
Wanad w połączeniu z wyższą temperaturą odpuszczania spowalnia utratę napięcia wstępnego śruby. Jest to właściwość pełzania i relaksacji i nigdy nie pojawia się na świadectwie temperatury pokojowej.
B16 zazwyczaj jest droższy o 15–35% i często jest produkowany na partię wytopową, podczas gdy B7 jest magazynowany w dużych ilościach w średnicach UNC i metrycznych.
Wartości odzwierciedlają minimalne wymagania ASTM A193 i powszechnie przyjętą praktykę branżową; Sufity z możliwością podłączenia gorącej wody stanowią wytyczne inżynieryjne, a nie ograniczenia określone w przepisach.
Gorący kołnierz rzadko ulega awarii z powodu pęknięcia kołka. Zawodzi, bo szpilka powoli się rozciągała, uszczelka straciła kompresję i złącze zaczęło przeciekać. Obie klasy zaczynają się od tego samego napięcia wstępnego, więc pytanie brzmi, ile z tego napięcia wstępnego przetrwa. B7 i B16 śledzą się blisko w temperaturze około 700°F, a następnie szybko się rozchodzą.
700°F
800°F
900°F
1000°F
B7 B16
Słupki pokazują ilustracyjny wskaźnik zachowanego obciążenia wstępnego (100 = pełne początkowe napięcie wstępne), aby uwidocznić trend. Rzeczywiste zachowanie złącza zależy również od rodzaju uszczelki, sztywności złącza, początkowego naprężenia śruby i obrotu kołnierza.
Wynikają z tego dwie praktyczne lektury. Po pierwsze, temperatura rozgałęzienia mieści się w zakresie od 800°F do 900°F, co jest zgodne z zwyczajem terenowym określania B16 dla gorącej pary wtórnej, reaktorów do uwodornienia i obsługi wodoru. Po drugie, jeśli złącze w temperaturze 850°F już przecieka i przy każdym wyłączeniu należy dokręcać ponownie, zmiana gatunku kołka przyniesie więcej korzyści niż dokręcenie wartości momentu obrotowego. Warto również zauważyć: B7 wystawiony na działanie temperatury wyższej od temperatury odpuszczania trwale zmięknie i nie należy go ponownie używać, niezależnie od tego, jak dobrze wygląda po czyszczeniu.
Te dwie klasy nie dzielą rynku równomiernie. Poniższy ilustracyjny rozkład pokazuje, gdzie koncentruje się zapotrzebowanie na śruby A193 w wysokiej temperaturze i dlaczego zamówienia dotyczące wyboru gatunku różnią się tak bardzo w zależności od projektu.
Segmenty stanowią przybliżone szacunki branżowe w celach ilustracyjnych, a nie zmierzone badanie rynku.
B7 dominuje w chłodniejszym końcu każdego z tych segmentów: rurociągi użyteczności publicznej, kołnierze klasy 150 do 600, pokrywy zaworów i ogólna konserwacja instalacji. B16 koncentruje się tam, gdzie projektanci martwią się o relaks w ciągu 20 lat życia, dlatego pojawia się nieproporcjonalnie w obwodach obróbki wodorem, gorącej pary i wysokociśnieniowego wodoru, mimo że stanowi niewielki udział w całkowitym tonażu.
Poniżej około 800°F ze standardową uszczelką zwykle wystarcza B7. Powyżej 800°F lub tam, gdzie szczelność musi wytrzymać wielokrotne cykle termiczne, B16 jest bezpieczniejszym wyborem inżynieryjnym.
Jeśli lista linii lub rysunek wskazuje A193 B7, dostawa B16 wymaga pisemnej zgody inżyniera. Stempel klasy na kołku musi odpowiadać świadectwu i rysunkowi.
Do zastosowań kwaśnych należy wybrać B7M o maksymalnej wartości 235 HBW i 100% badaniu twardości lub gatunek austenityczny, taki jak B8M. W przypadku temperatur poniżej zera odpowiedzią jest A320 L7 lub L7M. B16 nie rozwiązuje żadnego problemu.
A194 klasa 2H to zwykłe połączenie z B7; powyżej około 800-850°F, nakrętki A194 klasy 7 są powszechnie wyposażane w śruby dwustronne B16. Wybór powłoki jest odrębną decyzją dotyczącą temperatury opisaną poniżej.
B16 dodaje 15-35% składki i często jest wysyłany z dedykowanej partii ciepła, więc ryzyko harmonogramu jest realne. W przypadku niestandardowych długości, specjalnej geometrii główki lub zastrzeżonego wzoru kołków, niestandardowa ścieżka produkcyjna jest zwykle szybsza niż szukanie pozycji katalogowej, a nasze Serwis elementów złącznych OEM i ODM obejmuje produkcję opartą na rysunkach.
Wybór klasy to tylko połowa zakupu. Nakrętka musi być twardsza niż kołek, aby zerwanie gwintu nie spowodowało uszkodzenia, a powłoka musiała wytrzymać tę samą temperaturę co kołek. W tym przypadku technicznie poprawna śruba B16 może nadal nie działać prawidłowo.
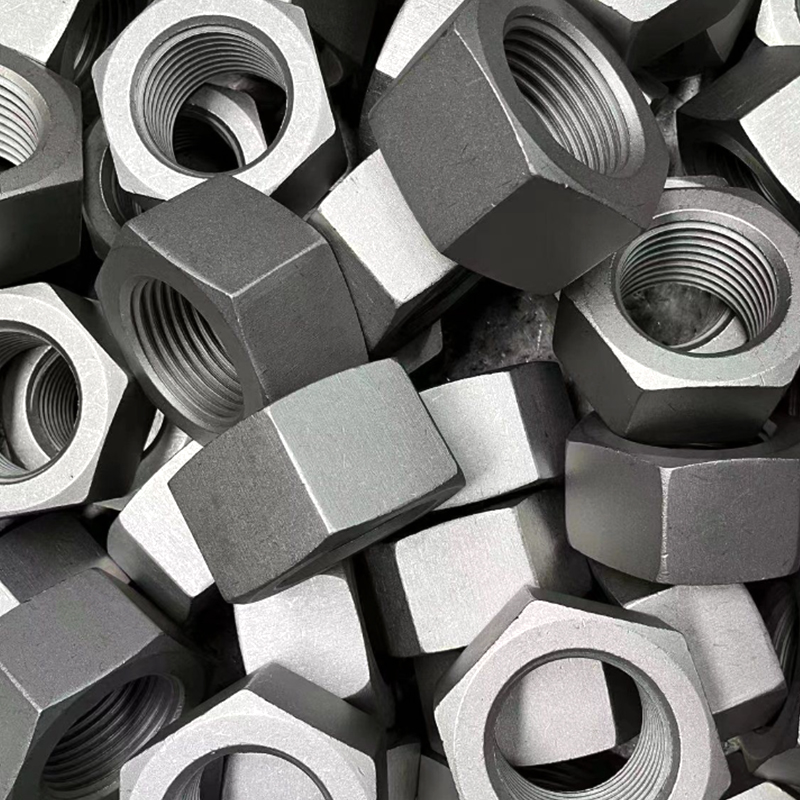 ASTM A194 B7 Czarne, ciężkie nakrętki sześciokątne ASTM A194 B7 Czarne, ciężkie nakrętki sześciokątne are high-strength, heavy-duty hex nuts specifically engineered to pair with ASTM A193 B7 alloy steel bolts in high-temperature and hi... Zobacz produkt →
Nakrętki klasy 2H A194 są hartowane i odpuszczane do wyższej twardości niż szpilki, które zawierają, dlatego tak powszechne jest połączenie kołka B7 z nakrętką 2H. Powyżej temperatury około 800-850°F zwykle stosuje się nakrętki klasy 7, aby nakrętka nie stała się słabym ogniwem. Ograniczenia dotyczące powłok są tak samo konkretne: powłoki na bazie PTFE są zwykle stosowane do temperatur około 500°F, a cynkowanie ogniowe jest unikane w pracy ciągłej w temperaturach powyżej około 400°F, ponieważ cynk i żelazo wzajemnie się dyfundują, co powoduje degradację powłoki. Powyżej tych temperatur realistyczną opcją jest powierzchnia z czarnego tlenku lub gołego stopu z odpowiednim środkiem smarnym.
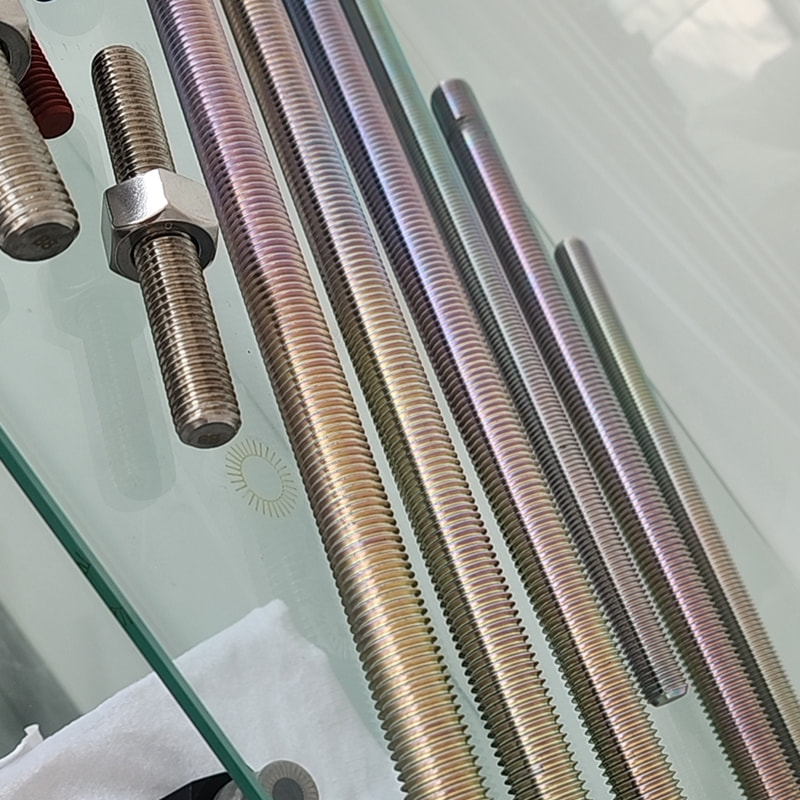 Stal stopowa M27*300 Powłoka PTFE / Dacromet B7 Pręty gwintowane Szpilki Pręty gwintowane B7 ze stali stopowej M27×300 z powłoką PTFE/Dacromet łączą wytrzymałość w wysokiej temperaturze z zaawansowaną ochroną przed korozją. Niezależnie od tego, czy zabezpieczane są krytyczne kołnierze na... Zobacz produkt →
Powłoka i smar również zmieniają zależność momentu obrotowego od napięcia wstępnego. Kołek z wykończeniem Dacromet lub PTFE osiąga określone napięcie wstępne przy znacznie niższym momencie obrotowym klucza niż kołek suchy, oksydowany na czarno. Po zmianie wykończenia należy ponownie sprawdzić wartość momentu obrotowego zgodnie z normą ASME PCC-1, zamiast ponownie wykorzystywać wartość z poprzedniego projektu.
Jeśli temperatura złącza jest niższa niż około 800°F, a specyfikacja wymaga B7, kup B7 i wydaj różnicę na prawidłową procedurę dokręcania. Jeśli złącze nagrzewa się bardziej, ulega cyklicznym zmianom termicznym lub zdarzały się nieszczelności pomiędzy wymianami, wanad i wyższa temperatura odpuszczania w B16 dają coś mierzalnego: obciążenie śruby utrzymujące się nadal w dziesiątym roku. Obydwa gatunki mają wspólną klasę wytrzymałości i tabelę momentu obrotowego, ale nie mają wspólnego okresu użytkowania w temperaturze i to jest różnica, która ma znaczenie.
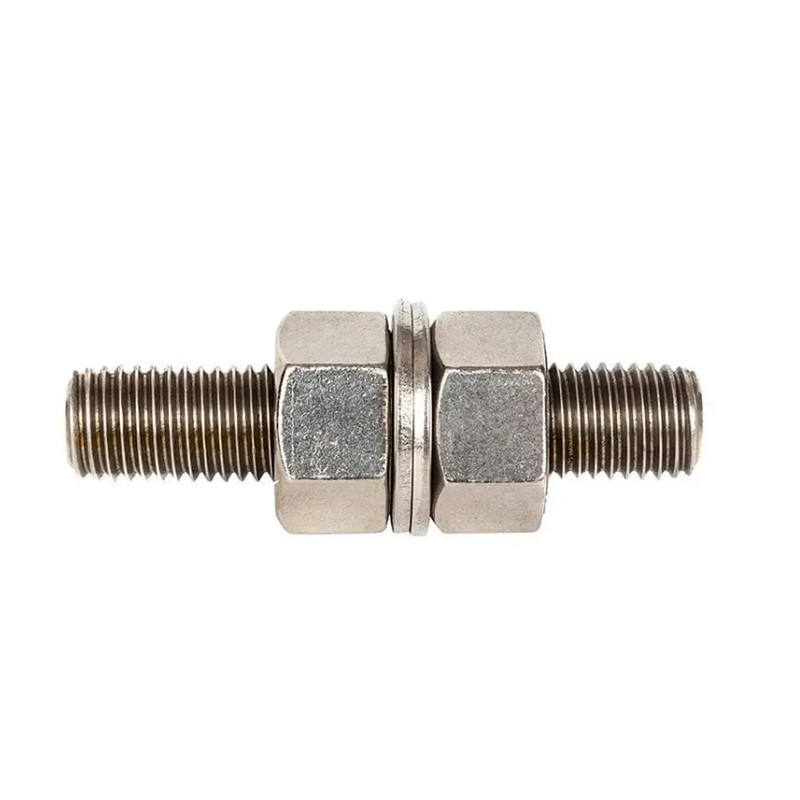
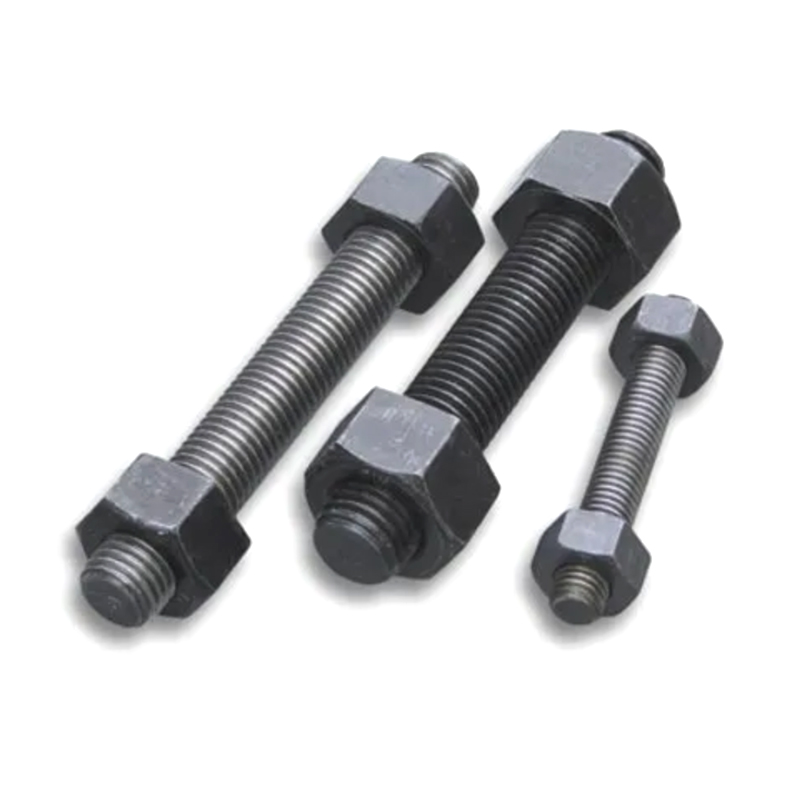 Pręty gwintowane ze stali stopowej 1-8 UNC *5" ASTM A193 B7
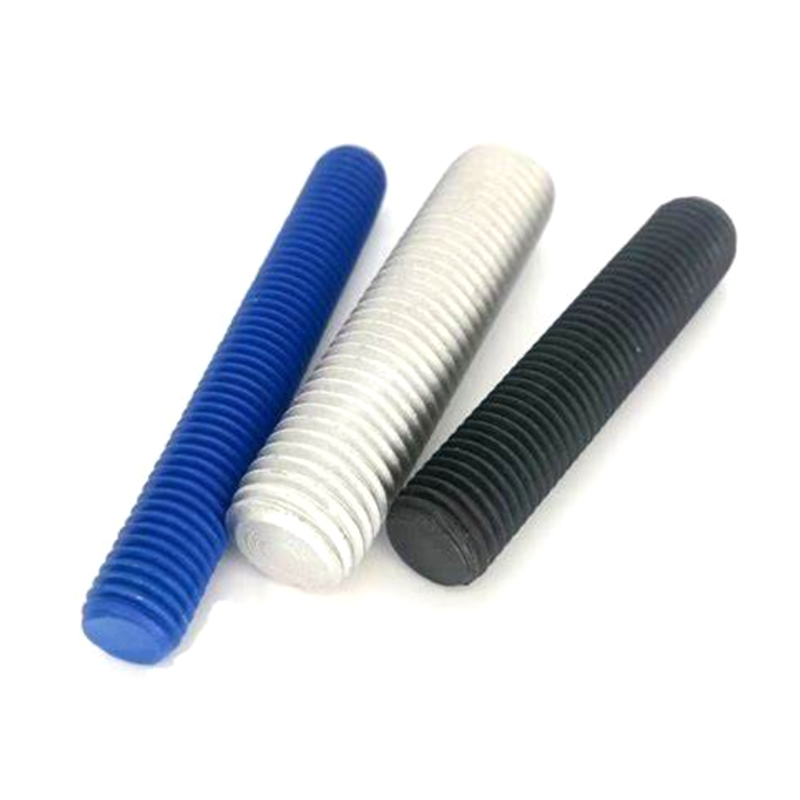 3/4*10" Pręty gwintowane B7 ocynkowane / czarny tlenek / cynkowane ogniowo
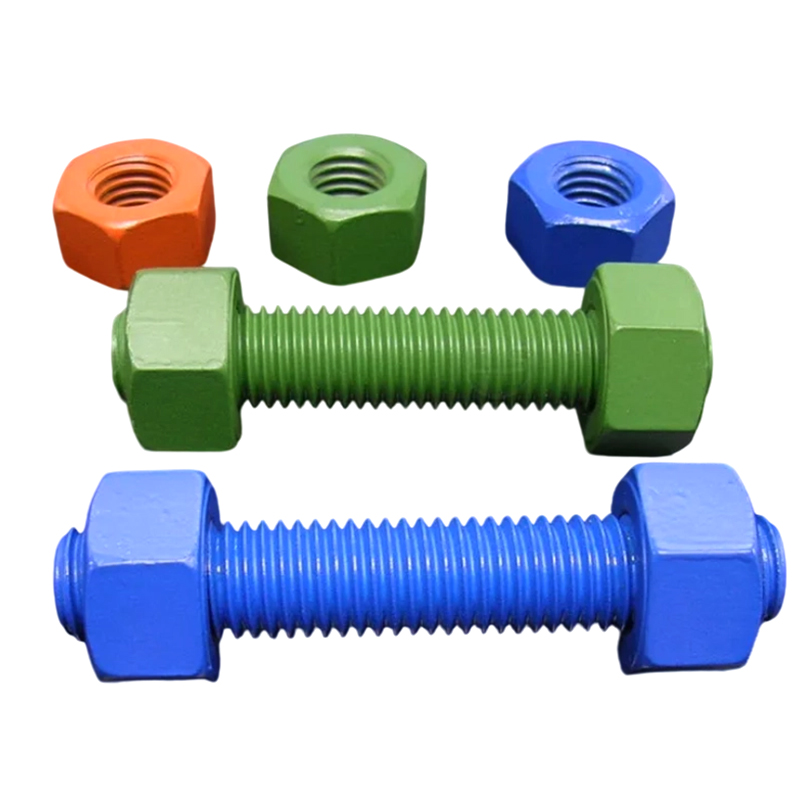 Stal stopowa M27*300 Powłoka PTFE / Dacromet B7 Pręty gwintowane Szpilki
 1-8 UNC *5" Stal stopowa ASTM A193 B7 Pręty gwintowane Kołki gwintowane klasy L7
 Wkręty do drewna z łbem sześciokątnym DIN 571
W pełni gwintowane kołki ze stali węglowej M16*300 klasy 8.8 z powłoką PTFE w kolorze niebieskim
 Dane kontaktowe
 Adres